


احصل على اللمس
>>
محتوى
يعد ربط الخيوط أحد أكثر حالات الفشل تكلفة وإرباكًا في التثبيت الصناعي. يمكنه تثبيت الجوز على برغي الآلة بإحكام شديد بحيث يتم قطع أداة التثبيت قبل فصل المفصل. المفتاح لتجنب هذه الحالة ليس طبقة سحرية واحدة؛ إنه مزيج من ملاءمة الخيط الصحيحة والمطابقة المتعمدة للصلابة بين الجوز ومسمار الآلة. عندما يتم التحكم في هذين العاملين معًا، يمكن منع القيء قبل أن يبدأ.
يحدث غليان الخيوط، ويسمى أيضًا اللحام البارد أو نوبة الغليان، عندما ينزلق سطحان معدنيان ملولبان ضد بعضهما البعض تحت ضغط عالٍ. تتشكل اللحامات الدقيقة الموضعية عند نقاط عالية، ثم تتمزق، تاركة مادة خشنة وممزقة. تخلق كل دورة أسطحًا مكشوفة جديدة يتم لحامها مرة أخرى، وتتسارع العملية بسرعة.
يعتبر الفولاذ الأوستنيتي المقاوم للصدأ مثل 304 و316 عرضة بشكل خاص للتهيج لأن أغشية الأكسيد الخاصة به رقيقة وسلوك تصلب العمل الخاص به يخلق جزيئات تآكل صلبة وكاشطة. ومع ذلك، يمكن للألمنيوم والتيتانيوم وحتى الفولاذ الكربوني المطلي أن يتجمع تحت ضغط التلامس الشديد.
يكون الغليان أكثر احتمالاً عندما:
يحدد ملاءمة الخيط مقدار الخلوص أو التداخل بين خيوط التزاوج. في مثبتات سلسلة البوصة، تصف الفئات 1A/1B، و2A/2B، و3A/3B إحكامًا متزايدًا. في المثبتات المترية، توفر أزواج التسامح الشائعة مثل 6g/6H و6e/6H تحكمًا مشابهًا في المشاركة.
الملاءمة مهمة لأنها تتحكم في كيفية توزيع الحمل عبر مؤشرات الترابط المشاركة. يؤدي التركيب الصحيح إلى توزيع حمل التثبيت على حلزون طويل وتقليل الضغط الموضعي. الملاءمة الفضفاضة جدًا تسمح للحمل بالتركيز على الخيوط القليلة الأولى. إن النوبة الضيقة للغاية تزيد من الاحتكاك ويمكن أن تحبس التلوث، وكلا الحالتين تزيدان من خطر الإصابة بالغضب.
| تناسب الطبقة | الوصف | الاستخدام النموذجي |
|---|---|---|
| 1أ/1ب | تناسب التخليص فضفاضة | تجميع سريع مع خيوط مطلية أو تالفة قليلاً |
| 2أ/2ب | تناسب عادي | تجميعات المسمار والجوز للآلة العامة |
| 3أ/3ب | تناسب ضيق | وصلات دقيقة مع عزم دوران وتشحيم يمكن التحكم فيه |
أثناء التصميم، تحقق من قطر الملعب الفعال بدلاً من الاعتماد فقط على القطر الرئيسي. هذا هو المكان الذي يظهر فيه التطهير والتدخل فعليًا، وحيث يتم كسب أو خسارة الوقاية من الغضب.
غالبًا ما يتم إساءة فهم مطابقة الصلابة. المطابقة لا تعني جعل الصمولة ومسمار الآلة متطابقين. تزيد الصلابة المتماثلة في الفولاذ المقاوم للصدأ الأوستنيتي المتماثل من خطر الإصابة بالغضب لأن كلا السطحين يتشوهان ويتصلبان ويتمزقان بنفس الطريقة. النهج الأكثر موثوقية هو التحكم في فرق الصلابة.
يمكن أن يكون أحد الأسطح أكثر صلابة من الآخر عن عمد، لذلك يتم استيعاب الحركة النسبية عن طريق الصقل بدلاً من اللحام الجزئي. في مجموعات الفولاذ المقاوم للصدأ، يمكن لخيط خارجي أكثر صلابة على برغي الآلة مع خيط داخلي صلب أو أكثر ليونة في الجوز أن يمنع الغليان. ومع ذلك، يجب التحكم في الفارق؛ يمكن أن يتحول الاختلاف الشديد إلى قطع كاشط بدلاً من التعشيق السلس.
مطابقة الصلابة الصحيحة لا تتعلق بالصلابة المتساوية. يتعلق الأمر بعلاقة مقصودة تمنع السطحين الملولبين من اللحام معًا.
يعد اختيار الصمولة المناسبة جزءًا من هذا القرار، لأن حالة مادة الصمولة وطول الخيط وتوزيع الصلابة تحدد كيفية مشاركة الحمل مع برغي الآلة.
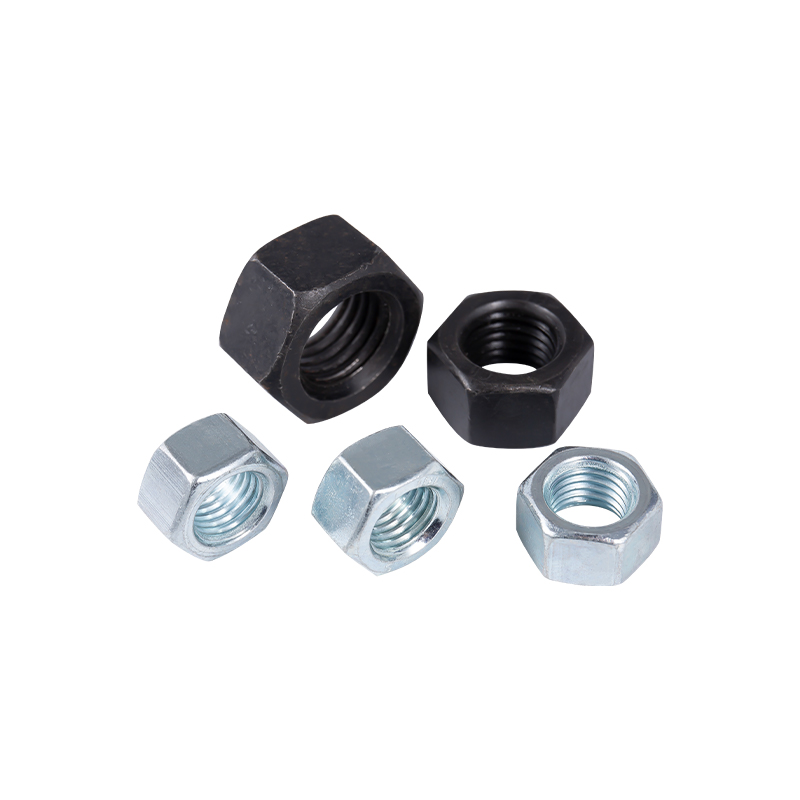 شفة وصواميل قفل للتثبيت المقاوم للاهتزاز يغطي هذا الاختيار أنواع الصواميل العادية، ذات الحواف، وذاتية القفل. يضيف تصميم الحافة منطقة اتصال وثباتًا، بينما تساعد الإصدارات المضادة للارتخاء على منع ارتخاء الخيط تحت الاهتزاز أو التغيرات الحرارية. عرض المنتج →
يمكن أيضًا أن يتوقف الاقتران المادي عن الغضب. عندما يكون برغي الآلة مصنوعًا من الفولاذ المقاوم للصدأ، فإن الجوز المصنوع من برونز السليكون أو الفولاذ الكربوني المطلي سيقلل من الالتصاق. ولكن في العديد من المنتجات الصناعية، يتم تحديد اختيارات المواد من خلال متطلبات التآكل، لذلك تصبح تشطيبات الأسطح والطلاءات هي الدفاع العملي.
خشونة السطح والنظافة أمر بالغ الأهمية. تتميز الخيوط الملساء باحتكاك أقل، لكن الأسطح الناعمة جدًا يمكن أن تعزز الالتصاق. تجنب سحب المركبات والرمل والجزيئات المعدنية والرطوبة داخل التجميعات الملولبة. تعمل هذه الملوثات على إنشاء نقاط ضغط محلية وتسريع عملية اللحام الدقيق.
| مادة الجوز | مادة المسمار | نزعة الغضب | النهج العملي |
|---|---|---|---|
| الفولاذ المقاوم للصدأ | الفولاذ المقاوم للصدأ | عالية | استخدام مواد التشحيم والصلابة التفاضلية التي تسيطر عليها |
| الصلب الكربوني | الفولاذ المقاوم للصدأ | معتدل | طلاء الزنك أو النيكل يقلل من الالتصاق |
| برونز السيليكون | الفولاذ المقاوم للصدأ | منخفض | جيد للتفكيك والخدمة البحرية |
المعالجة الحرارية هي الطريقة الأكثر مباشرة للتحكم في صلابة كل من الصواميل ومسامير الآلة. يتم إخماد وتلطيف مثبتات الفولاذ الكربوني عالية القوة لتلبية نطاق صلابة محدد. يمكن عمل براغي الآلة المصنوعة من الفولاذ المقاوم للصدأ على البارد أو التلدين بالمحلول لإنشاء علاقة الصلابة اللازمة للأداء المضاد للغضب.
نظرًا لأن مطابقة الصلابة تتطلب الدقة، يجب أن تكون عملية المعالجة الحرارية متسقة عبر عمليات الإنتاج. تسمح الأفران الحديثة ذات الجو المتحكم فيه وتوحيد درجة الحرارة للمصنعين بضرب النوافذ الضيقة ذات الصلابة بدلاً من مجرد تسخين المثبتات حتى تبدو صلبة بدرجة كافية. لفهم كيفية تأثير قرارات العملية هذه على الأجزاء المعدنية النهائية، راجع هذا الدليل تحسين المعالجة الحرارية الصناعية .
غالبًا ما يتم اختيار براغي الماكينة السداسية الداخلية ذات رأس غطاء المقبس في مجموعات دقيقة لأن هندسة القيادة الخاصة بها تسمح بتطبيق عزم الدوران المتحكم فيه وسلوك جلوس أفضل.
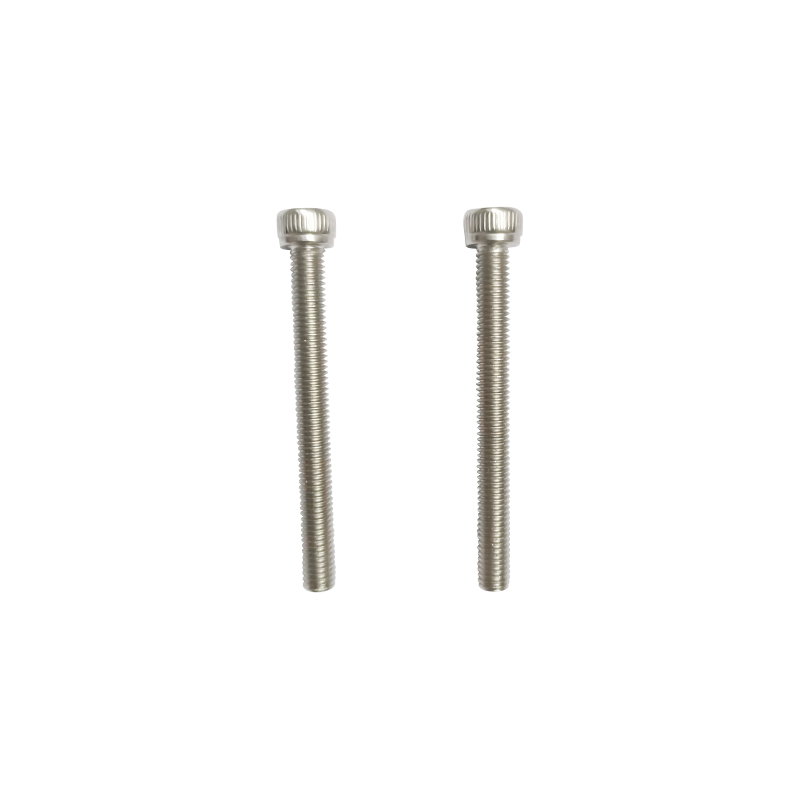 M4-0.7×8 SUS304 برغي آلة غطاء الرأس يتيح هذا المسمار الدقيق المصنوع من الفولاذ المقاوم للصدأ مع محرك سداسي داخلي تطبيق عزم الدوران المتحكم فيه في الأماكن الضيقة. يتناسب تصميمها اللامع وتصميمها الكامل مع التجميعات الدقيقة حيث يكون سلوك الجلوس ومقاومة التآكل أمرًا مهمًا. عرض المنتج →
حتى مع الملاءمة والصلابة الصحيحة، فإن طريقة التجميع تقرر ما إذا كان هناك تهيج بالفعل أم لا. السبب الأكثر شيوعًا للاستيلاء المفاجئ ليس خطأ في التصميم؛ إنها عملية تجميع تولد الكثير من الاحتكاك بسرعة كبيرة.
سرعة التجميع هي مشغل معروف. يؤدي الدوران السريع إلى توليد المزيد من الحرارة المحلية ويسبب التصاقًا أكثر شدة. يؤدي التباطؤ إلى منح نقاط الاتصال طاقة أقل للحام ويمنح مادة التشحيم وقتًا للبقاء في منطقة الخيط.
ابدأ بمعيار الخيط وفئة الملاءمة. تأكد من القطر الفعال بمقاييس الخيط المناسبة. بعد ذلك، حدد متطلبات المواد والصلابة. وأخيرًا، أضف المعالجة السطحية أو مادة التشحيم التي تتوافق مع بيئة الخدمة.
إذا كانت الوصلة مصنوعة من الفولاذ المقاوم للصدأ ويجب تفكيكها لاحقًا، فاستخدم مانع الاحتجاز المعتمد على النيكل وتجنب المركبات القائمة على النحاس، والتي يمكن أن تسبب تآكلًا كلفانيًا للفولاذ المقاوم للصدأ. بالنسبة للمعدات الاهتزازية، فكر في صواميل الحافة أو صواميل القفل، لأنها تغير مسار الحمل وتقلل من الحركة الدقيقة التي تتحول إلى نقر. أ توجيه اختيار قفل أوسع يمكن أن تساعدك على تحقيق التوازن بين هذه الاختيارات والتكلفة والتوافر.
لا، إن التركيب الصحيح للخيط يقلل من ضغط التلامس المحلي ويحسن توزيع الحمل، لكنه لا يلغي الحاجة إلى التحكم في الصلابة، وإعداد السطح، والتشحيم. يتطلب منع الغليان مجموعة من ضوابط التصميم والتجميع.
في معظم التصميمات المضادة للغضب، يتم استخدام فرق صلابة يمكن التحكم فيه. يعد الخيط الخارجي الأكثر صلابة مع الخيط الداخلي الأكثر ليونة أمرًا شائعًا، ولكن يمكن أن يعمل العكس أيضًا إذا تم اختيار المواد والطلاءات السطحية ومواد التشحيم بعناية. المفتاح هو تجنب الأسطح الناعمة المتطابقة من نفس عائلة السبائك.
لا، يحدث الغليان أيضًا مع الألومنيوم والتيتانيوم والمعادن الأخرى القابلة للسحب. يعد الفولاذ المقاوم للصدأ المثال الصناعي الأكثر شيوعًا بسبب استخدامه على نطاق واسع وسلوكه المتصلب في العمل وطبقة الأكسيد الرقيقة.
غالبًا ما يوصى بمضادات الاستيلاء المعتمدة على النيكل في تجميعات الفولاذ المقاوم للصدأ. يجب تجنب المركبات القائمة على النحاس لأن النحاس يمكن أن يعزز التآكل الجلفاني في الوصلات الملولبة المصنوعة من الفولاذ المقاوم للصدأ.
تبدأ عملية منع ظهور الخيوط بالتصميم، وليس بالصيانة. يعمل الخيط المختار بعناية على توزيع الحمل، وعلاقة الصلابة التي يتم التحكم فيها تمنع اللحام البارد، كما أن التجميع المنضبط يبقي السطحين منفصلين لفترة كافية لتثبيت أداة التثبيت. عندما تعمل هذه المبادئ معًا، فإن الصمولة والمسمار الآلي يقومان بما تم تصميمهما للقيام به: تثبيت المفصل دون أن يصبحا قطعة واحدة.
إن الشركات المصنعة ذات الخبرة في كل من المعالجة الحرارية وإنتاج المثبتات، مثل Jiaxing Zhongke Metal Technology Co., Ltd.، في وضع قوي لدعم هذه القرارات من خلال التحكم في العملية الذي يصل إلى كل الطريق من الفرن إلى الخيط النهائي.
+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
رقم 2155 ، طريق شوانجلونج ، مقاطعة نانهو ، جيا شينغ سيتي ، مقاطعة تشجيانغ
حقوق الطبع والنشر © Jiaxing Zhongke Metal Technology Co.,Ltd. جميع الحقوق محفوظة.

 英语
 西班牙语
 阿拉伯语


